Saltar al contenido
La Impresora 3D
Secciones

Filamentos y materiales

Para empezar, PLA: imprime en cualquier impresora y casi no da guerra. Cuando la pieza va a pasar calor, agua o golpes, PETG. TPU, ABS, ASA y nailon piden algo más: imprimir despacio, impresora cerrada o filamento muy seco, y los cargados con fibra, boquilla de acero endurecido. Aquí tienes cada material con las cifras de las fichas técnicas de sus fabricantes.

01 / Nuestra elección

La bobina con la que arrancaríamos

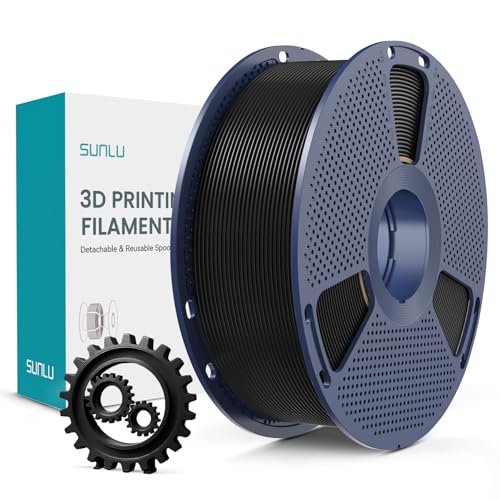
Para piezas de interior, elegiríamos SUNLU PLA+ de 1,75 mm: un punto de partida para ajustar el perfil de impresión sin saltar directamente a materiales más exigentes.

Selección por especificaciones, no por pruebas propias. Fuente del fabricante. Los enlaces a Amazon generan comisión cuando cumplen los requisitos del programa.

Fotografía no disponible.
SUNLU PLA+ 1 kg

El favorito de esta sección

SUNLU

SUNLU PLA+ 1 kg

Diámetro
1,75 mm
Peso neto
1 kg por bobina
Cama
50-60 °C

Datos de la ficha oficial

Precio en Amazon.es: 13,99 € (a las 21:52 horas CEST del 17/10/2026 – )

Guías de esta sección

Esta página reúne lo que publican los fabricantes de filamento en sus fichas técnicas (TDS) y bases de conocimiento. No es el resultado de pruebas nuestras: cuando haya mediciones propias, irán marcadas como tales.

Los cinco materiales de casa, en una tabla

Las cifras son de las fichas técnicas de Bambu Lab, porque publica los mismos datos, medidos con el mismo método, para todos sus materiales. Otras marcas dan rangos parecidos pero no iguales, y manda siempre la ficha de la bobina que compres.

MaterialBoquillaCama (ficha técnica)ImpresoraSecado según la ficha técnica (horno de aire forzado)
PLA190-230 °C35-45 °C, con pegamentoAbierta o cerrada50 °C, 8 h
PETG230-260 °C65-75 °CAbierta o cerrada (cerrada, recomendada)65 °C, 8 h
TPU (68D, apto para AMS)220-240 °C30-35 °CAbierta o cerrada70 °C, 8 h
ABS240-270 °C80-100 °CCerrada (cámara a 45-60 °C)80 °C, 8 h
ASA240-270 °C80-100 °CCerrada (cámara a 45-60 °C)80 °C, 8 h

Fuentes de la tabla: fichas técnicas de Bambu Lab de PLA Basic, PETG Basic, TPU for AMS, ABS y ASA; la columna «Impresora», de la guía de materiales de Bambu Lab.

Dos cifras de la tabla cambian según dónde las mires, incluso dentro de Bambu Lab:

La cama del ABS y del ASA también se mueve: 80-100 °C en las fichas técnicas de la tabla y 90-100 °C en la tabla de placas de la wiki.

Un ejemplo de por qué conviene mirar la ficha de tu marca: para el PETG, Prusa recomienda 230 °C en la primera capa y 240 °C en las demás, con la cama a 85-90 °C, bastante más caliente que la cama de la tabla. Los dos fabricantes tienen razón para su material y su placa.

Qué es cada uno y cuándo usarlo

PLA: el de empezar

Es de los materiales más fáciles de imprimir. Prusa lo resume en su guía: fácil de imprimir, buen detalle y poco warping. Sus límites, según la misma guía: se ablanda y deforma por encima de 60 °C, se degrada con la luz ultravioleta y rompe por las capas o en astillas con un golpe. Bambu Lab es más prudente con el calor: no lo recomienda en ambientes de unos 50 °C o más.

Dentro del PLA hay familias (básico, PLA+, mate, de alta velocidad, seda) que no rinden igual. Un ejemplo de la misma marca y con el mismo ensayo: Bambu Lab da a su PLA Matte 30 MPa de resistencia a tracción, frente a 35 MPa de su PLA Basic.

Fotografía no disponible.
ELEGOO PLA 1 kg

ELEGOO

ELEGOO PLA 1 kg

Diámetro
1,75 mm ficha
Peso neto
1 kg por bobina (bobina vacía 154 ± 10 g) ficha
Boquilla
190-230 °C ficha
Cama
35-65 °C (según impresora y placa) ficha

Precio en Amazon.es: 13,99 € (a las 21:53 horas CEST del 17/10/2026 – )

También en la web de ELEGOO (sin comisión)

PETG: cuando la pieza va a trabajar

Aguanta más calor y más golpes que el PLA. Prusa lo considera apto para interior y la mayoría de usos en exterior, con temperaturas por debajo de 80 °C. A cambio, la misma guía avisa de que tiende a hacer hilos (stringing) y se pega tanto a la placa PEI lisa que pide pegamento como separador. Bambu Lab, que lo da por apto para impresoras abiertas, recomienda aun así una cerrada para que el aire frío de la habitación no reste fuerza entre capas.

Con impresora cerrada, cuidado con la puerta. Bambu Lab recomienda abrirla o quitar la tapa superior para que el calor de la cámara no ablande el filamento antes de la boquilla. Con PLA, cuando la cama pasa de 45 °C, así que con los 55 °C del perfil en PEI texturizada conviene abrirla. Con PETG, la misma página da dos umbrales: el texto recomienda abrir cuando la cama pasa de 60 °C y la tabla de placas lo marca por encima de 70 °C. Ante la duda, el umbral prudente es el primero, 60 °C.

Si dudas entre los dos, la comparativa PLA o PETG pone frente a frente sus fichas: temperatura de transición vítrea, exterior, adherencia y uso con alimentos.

Fotografía no disponible.
ELEGOO Rapid PETG 1 kg

ELEGOO

ELEGOO Rapid PETG 1 kg

Diámetro
1,75 mm ficha
Tolerancia
± 0,02 mm ficha
Boquilla
240-270 °C ficha
Cama
65-75 °C (según impresora y placa) ficha
Secado recomendado
60 °C, 8 h antes de usarlo ficha

Precio en Amazon.es: 13,29 € (a las 21:53 horas CEST del 17/10/2026 – )

También en la web de ELEGOO (sin comisión)

TPU: el flexible

Sirve para fundas, juntas, pies antideslizantes o ruedas. Su dureza se mide en la escala Shore: Prusa explica que el TPU suele estar entre 60A y 90A, y que cuanto más blando es el filamento, más cuesta imprimirlo. Pide ir despacio: Prusa da 20 mm/s de velocidad típica para los flexibles y un máximo recomendado de entre 30 y 40 mm/s.

Con los sistemas multicolor hay que leer la letra pequeña. Bambu Lab marca el TPU como no compatible con el AMS, y para el AMS lite precisa que admite TPU de 77D, 55D o más duro, pero no el de 95A, 85A, 83A, 80A o más blando. Su TPU pensado para el AMS es de dureza 68D, mucho más rígido que un TPU 95A. Un TPU de 95A o más blando, según esa misma página del AMS lite, se imprime desde una bobina externa.

ABS y ASA: piezas técnicas y exterior, con impresora cerrada

Los dos piden cama muy caliente (80-100 °C según sus fichas técnicas, 90-100 °C según la tabla de placas de Bambu Lab, como ves arriba) y cámara caliente. Bambu Lab los pone entre los materiales que necesitan impresora cerrada para evitar el warping y la separación de capas. Prusa añade el otro motivo en sus guías de ABS y ASA: liberan humos con estireno, y hay que imprimir en un cuarto bien ventilado, pero sin corrientes sobre la pieza.

La diferencia entre ellos es la intemperie. Prusa describe el ASA como más resistente a los UV, con menos warping y menos olor que el ABS, y resistente hasta 93 °C, mientras que el ABS no resiste los UV y en exterior amarillea y se vuelve más frágil con el tiempo. En las fichas de Bambu Lab, la temperatura de flexión bajo carga (HDT a 0,45 MPa) es de 87 °C en el ABS y 100 °C en el ASA, frente a 57 °C del PLA Basic.

Nailon y cargados con fibra: solo si sabes por qué los necesitas

El nailon (poliamida, PA) es muy resistente, pero muy difícil de tener seco: Prusa avisa de que mal guardado puede absorber agua hasta un 10 % de su peso, y de que emite partículas ultrafinas, así que pide cuarto bien ventilado o carcasa.

Los filamentos con fibra de carbono o de vidrio (PLA-CF, PETG-CF, PA-CF) desgastan la boquilla. Bambu Lab pide no usar boquillas de latón ni de acero inoxidable con ellos, sino siempre de acero endurecido, y en el AMS lite recomienda cargarlos desde una bobina externa porque pueden romperse dentro del canal de alimentación o dañarlo. Antes de comprar uno de estos filamentos, mira qué boquilla trae tu impresora.

Humedad y secado

Todo el filamento coge humedad del aire. Bambu Lab explica qué pasa después: el agua se evapora de golpe en la boquilla y la pieza sale con hilos, falta de material, agujeros, superficie rugosa y menos resistencia. Sus fichas piden imprimir y guardar el filamento por debajo del 20 % de humedad relativa, cerrado y con desecante.

En su tabla de secado, Bambu Lab marca el secado previo como recomendado en PLA, PETG, ABS y ASA, y obligatorio en TPU, nailon y PETG HF. Cuánto y a qué temperatura secar depende de quién lo diga. Para PLA y PETG:

FuentePLAPETG
Bambu Lab, ficha técnica (PLA Basic y PETG Basic)50 °C, 8 h65 °C, 8 h
Bambu Lab, guía de secado de la wiki50 °C, 8 h60-65 °C, 8 h
Bambu Lab, tabla de materiales de la wiki55 °C, 8 h70 °C, 8 h
Bambu Lab, AMS 2 Pro y AMS HT (tabla de materiales)45 °C, 12 h65 °C, 12 h
Prusa, para Prusament45 °C, 6 h55 °C, 6 h
Polymaker (PolyLite PLA y Polymaker PETG)55 °C, 6 h60 °C, 6 h

Fuentes: Bambu Lab, ficha del PLA Basic, ficha del PETG Basic, guía de secado y tabla de materiales; Prusa, secado de filamento; Polymaker, fichas de PolyLite PLA y Polymaker PETG. Las cifras de Bambu Lab son en horno de aire forzado o en sus AMS con secado; Prusa y Polymaker dan temperatura y tiempo sin atarlos a un aparato concreto. Elegoo, por su parte, pide 60 °C durante 8 horas para su Rapid PETG. Ninguna cifra es universal: manda la ficha de tu bobina.

Fíjate en un detalle de la ficha del PLA Basic: pide un horno de aire forzado con temperatura uniforme y avisa de que el microondas o el horno de cocina no sirven, porque pueden estropear el filamento. Para eso existen los secadores de filamento.

1,75 mm y la tolerancia del diámetro

El filamento se vende en dos diámetros, 1,75 mm y 2,85 mm: Smart Materials 3D, por ejemplo, fabrica su PLA en los dos grosores. Las bobinas que enseña esta página son de 1,75 mm. Compra el que pida tu impresora: no son intercambiables.

Lo que sí cambia entre marcas es la tolerancia, cuánto se aparta el hilo de esos 1,75 mm. Bambu Lab declara ± 0,03 mm en su PLA Basic; Sunlu, ± 0,02 mm en su PLA+; Elegoo, ± 0,02 mm en su PLA. Prusa da también ± 0,02 mm y publica, para cada bobina de Prusament, el diámetro medido a lo largo de todo el hilo, el peso y la ovalidad. Es la única de las marcas consultadas que permite comprobar la cifra en tu propia bobina.

Bobinas: plástico, cartón y sistemas multicolor

Si tienes o piensas comprar un sistema multicolor (AMS de Bambu Lab, CFS de Creality), el carrete importa tanto como el filamento:

Un truco que da la propia ficha: Elegoo publica que su bobina vacía pesa 154 ± 10 g. Con ese dato, una báscula de cocina te dice cuánto filamento te queda.

Si todavía estás eligiendo impresora multicolor, tienes la guía de impresoras 3D multicolor.

¿El PLA se composta?

No en casa. Bambu Lab lo formula con cautela: el PLA puede biodegradarse en algunas condiciones de compostaje artificial. Prusa es más clara: solo se descompone en plantas de compostaje especializadas, a más de 80 °C; en el compost del jardín no se desintegra y llena la tierra de micropartículas de plástico.

La Comisión Europea explica que los plásticos compostables se descomponen normalmente en instalaciones de compostaje industrial, y antes hay que recogerlos. La norma europea de referencia, la EN 13432, es una norma de envases recuperables mediante compostaje y biodegradación; ninguna de las fichas de filamento consultadas para esta página dice que el PLA esté certificado con ella. Los restos de PLA, por tanto, no van al cubo marrón ni al compostador de casa.

Filamento y alimentos

La norma que manda en la UE es el Reglamento (UE) n.º 10/2011, sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos, que fija, por ejemplo, que esos materiales y objetos no cederán más de 10 mg de sus componentes por decímetro cuadrado de superficie de contacto en los ensayos.

Lo que dicen los fabricantes:

En la práctica: Prusa no recomienda la pieza impresa para nada que toque comida directamente, y Bambu Lab, que sí certifica su filamento, deja fuera los alimentos líquidos y el calor por encima de 60 °C. Para una taza o una fiambrera, ninguno de estos fabricantes respalda la pieza impresa.

¿Y la resina?

La resina no es un filamento: se usa en otro tipo de impresora, que endurece un líquido con luz, y tiene sus propias normas de seguridad y residuos. Está todo en la sección de impresoras de resina.

En qué orden leer

  1. Si aún no tienes claro el material de tu primera bobina: PLA o PETG.
  2. Si todavía no tienes impresora, empieza por la impresora 3D para principiantes; luego vuelve aquí para elegir la primera bobina.
  3. Si quieres imprimir en varios colores, mira antes qué materiales acepta cada sistema: impresora 3D multicolor.
  4. Cómo trabajamos y de dónde salen los datos: método.

Fuentes

  1. Filament guide: Printer, Nozzle, AMS, Build Plate, Glue Compatibility and Required Parameters (Bambu Lab Wiki)
  2. Bambu PLA Basic, Technical Data Sheet V3.0 (Bambu Lab)
  3. Bambu PLA Matte, Technical Data Sheet V3.0 (Bambu Lab)
  4. Bambu PETG Basic, Technical Data Sheet V3.0 (Bambu Lab)
  5. Bambu TPU for AMS, Technical Data Sheet V1.0 (Bambu Lab)
  6. Bambu ABS, Technical Data Sheet V3.0 (Bambu Lab)
  7. Bambu ASA, Technical Data Sheet V3.0 (Bambu Lab)
  8. PLA (Prusa Research (Prusa Knowledge Base))
  9. PETG (Prusa Research (Prusa Knowledge Base))
  10. Flexible materials (Prusa Research (Prusa Knowledge Base))
  11. ABS (Prusa Research (Prusa Knowledge Base))
  12. ASA (Prusa Research (Prusa Knowledge Base))
  13. Polyamide (Nylon) (Prusa Research (Prusa Knowledge Base))
  14. AMS lite FAQ (Bambu Lab Wiki)
  15. Notes for AMS (Bambu Lab Wiki)
  16. Prusament PLA Prusa Galaxy Black 1kg (Prusa Research)
  17. PLA Basic (Bambu Lab (tienda oficial UE))
  18. SUNLU PLA+ (PLA Plus) 3D Printer Filament 1KG (SUNLU (tienda oficial))
  19. Filamento PLA para impresión 3D (Smart Materials 3D)
  20. ELEGOO PLA Filament 1.75mm Colored 1KG (ELEGOO (tienda oficial UE))
  21. ELEGOO Rapid PETG Filament 1.75mm Colored 1KG (ELEGOO (tienda oficial UE))
  22. Hyper Series PLA 3D Printing Filament 1kg (Creality (tienda oficial))
  23. Biobased, biodegradable and compostable plastics (Comisión Europea, DG Medio Ambiente)
  24. EVS-EN 13432:2003 Packaging. Requirements for packaging recoverable through composting and biodegradation (Estonian Centre for Standardisation and Accreditation (EVS))
  25. Reglamento (UE) n.º 10/2011 de la Comisión, de 14 de enero de 2011, sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos (Diario Oficial de la Unión Europea (copia en el BOE))
  26. Bambu PLA Pure (Bambu Lab (tienda oficial UE))
  27. Polymaker PETG (Polymaker (tienda oficial))
  28. fdm_filament_pla.json (perfil base de PLA de Bambu Studio) (Bambu Lab (repositorio de Bambu Studio en GitHub))
  29. Bambu PLA Basic @base.json (perfil del PLA Basic en Bambu Studio) (Bambu Lab (repositorio de Bambu Studio en GitHub))
  30. Filament Drying Recommendations (Bambu Lab Wiki)
  31. Drying filament (Prusa Research (Prusa Knowledge Base))
  32. PolyLite PLA, Technical Data Sheet (Polymaker Wiki)
  33. Polymaker PETG, Technical Data Sheet V3.0 (Polymaker)